
Toutes mes réponses sur les forums
-
AuteurMessages
-
Il faut regarder la portée de la canalisation, peut être que la forme est devenue incompatible avec les coudes actuels, ou la portée est blessée ?
Ces canalisations ne sont pas très coûteuses et tout nos revendeurs en proposent et il est fort probable qu’il viennent tous du même fabricant
La mienne n’ a pas échappé à l’ERGM, avec une reconstruction en 1963, référence malt 22111 et peut être aussi des mélanges de pièces après sa vente du domaine ? Moteur de CJ2 peut être et capot Ford et sûrement d’autres morceaux glanés par ci par là !
Comme du côté du couvercle le filetage est conique, il ne faut que quelques dixièmes de mm, pour faire une différence de plusieurs tours sur le vissage du coude, et le trou taraudé du vieux couvercle c’est probablement légèrement agrandi à force de visser ce coude depuis toutes les interventions depuis 80 ans
Ma m201 a été produite très peu de temps après la votre il n’y a que 23 exemplaires entre nos numéros.
La mienne châssis 03122 et immatriculation 027066
Quand j’ai équipé ma M201 de 57 j’aurai bien aimé trouvé une bâche comme celle là !
à l’arrière gauche il y a une pièce triangulaire mais aucun trou sous cette pièce, et la fonction semble assez énigmatique
http://jeep.mag.free.fr/article.php3?id_article=250
une reconstitution pour une Jeep M201 Sahara https://sahara.jeepbigone.be/2018/05/08/bache-sahara-71/
Concernant la Soudure TIG, un point important en dehors du coup de main, et du poste, c’est la qualité du masque ! Mon fils a cassé la tirelire pour se payer un masque assez haut de gamme, qui a une visibilité incroyable par rapport aux écrans d’entrée de gamme.
Pour avoir un joli cordon il faut bien sûr régler les paramètres du poste de soudure en fonction de la pièce à souder, mais aussi avoir une bonne posture stable et une vision parfaite du bain fondu, d’où l’importance de la qualité de l’écran du masque.
La soudure MIG/MAG est beaucoup plus facile et souple d’emploi d’où son succès et si on s’y prend bien on arrive à avoir des résultats presque aussi propre qu’au TIG sauf avec le procédé au fil fourré sans gaz assez vilain.
Oui, c’est vrai la brasure aurait été parfaite, mais mon fils maitrise bien le TIG alors !
Avec la brasure je pense qu’il aurait fallu ajuster au mieux la liaison du petit cylindre sur le tronc de cône.
je doute qu’un revendeur même spécialisé dans l’ancien, soit en mesure de réaliser des condensateurs.
La seule solution c’est d’encapsuler des condensateurs de qualité de type Polypropylene prévu pour des tensions jusqu’à environ 600V DC
Comme en général ce type de condensateur est plus gros que ceux dédiés aux allumeurs, il faut disposer ce condensateur dans une enveloppe étanche fixée à l’extérieur de l’allumeur, avec un fil connecté à la masse de l’allumeur et l’autre fil qui rendre dans l’allumeur pour être fixé sur le rupteur. La solution du condensateur externe a été souvent utilisé sur les voiture non militaire, comme sur les allumeurs Ducellier ou autres.
L’encapsulage des condensateurs d’allumeur à pour but de protéger mécaniquement et électriquement la capacité.
Il faut que ça résiste aux vibrations, que ça soit étanche pour éviter que l’humidité rentre au contact de la capacité et que ça résiste aux écarts de température.
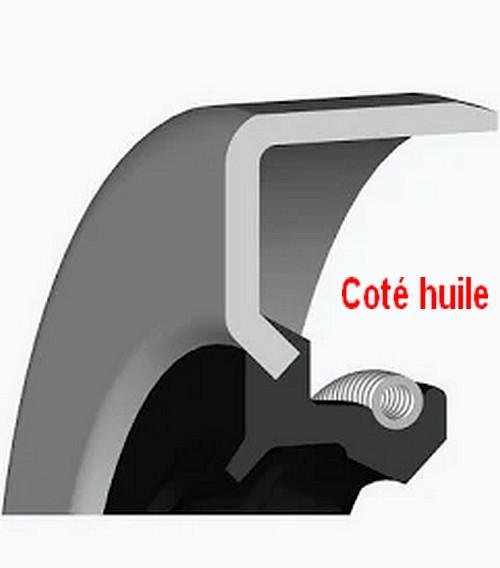
Voilà le sens de montage des joints SPI une ou deux lèvres c’est pareil, le coté creux de la carcasse du joint est du coté du volume à conserver, le fluide huile généralement plaque la lèvre, la deuxième lèvre externe est un part poussière pour protéger la lèvre au contact de l’huile du milieux externe, poussières boue….
Je n’ai jamais ouvert de condensateur nos et je ne connais pas dans le détail de la technologie de l’époque, souvent à la place de film métallisé, c’était un papier servant d’isolant avec une feuille d’aluminium enroulé avec le papier. Il y avait souvent l’usage de goudron comme résine isolante et étanche.
Après 80 ans on peut admettre que ces matériaux aient pu avoir leurs caractéristiques se dégrader, dans mon cas c’est un condensateur de fabrication récente, c’est moins le problème de vieillissement que celui d’une fabrication mal maitrisée.
Quand à la valeur 0,25 ou 0,27µF c’est pas critique ce type de condensateur ayant déjà une tolérance de + ou – 10% .
La valeur théorique dépend des caractéristiques de la bobine (résistance primaire, inductance), une valeur trop faible protège mal les contacts du rupteur, et une valeur trop forte amorti trop l’impulsion de l’allumage.
Un condensateur d’allumage est soumis à des contraintes électriques assez conséquentes, avec la tenue à des pics de tension qui peuvent aller jusqu’à 600V, mais aussi des contraintes thermiques et mécaniques (vibrations), ainsi qu’une certaine étanchéité pour que l’humidité ne pénètre pas dans le condensateur.
Moralité il faut en avoir plusieurs sous la main en cas de problème.
La pince tient les 2 brins du fil de fer, et au milieu il y a une hélicoïde,qui permet de faire tourner la pince pour torsader le fil de fer.
L’helicoide est sur le même principe que les tournevis rapide mécanique, presque disparu, depuis l’apparition des visseuses électriques
Cette entretoise sert au montage en X des roulements à rouleau à portée obliques, la précharge étant ajustée à l’aide de cales de réglage.
Oui raccord 1/8″ NPT ça devrait monter, mais comme c’est un filetage conique ça peut donner l’impression que le vissage est très partiel, normalement c’est prévu que ça rentre sur environ 3 ou 4 mm, il faut serrer modérément, suffisamment pour avoir l’étanchéité et pas plus autrement il y a un risque d’endommagement coté couvercle.
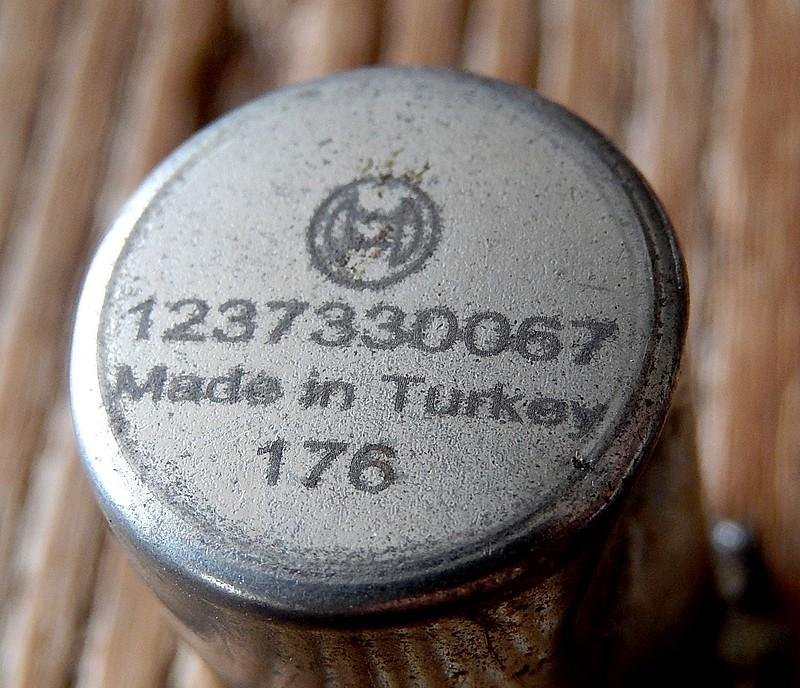
c’est son petit frère, il n’y a souvent que la taille et la forme de l’enveloppe qui change, Réf: 1 237 330 067
c’est le bordel les filetages US, j’ai un doute sur le taraudage coté canalisation essence rigide, je mesure un diamètre externe de 12,52 mm sur le filetage male du raccord et un pas de 20 filets par pouce, ça correspond plutôt à du 1/2 “UNF mais je ne suis vraiment pas sûr ! désolé si je dis des bêtises !
-
AuteurMessages
